
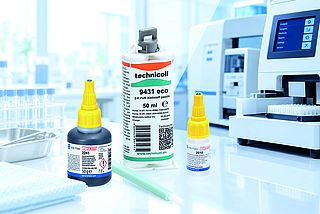
Bei präzisen Mess- und Wägesystemen entscheidet das verlässliche Zusammenspiel vieler Komponenten über Prozessqualität und dauerhafte Funktion. Das gilt besonders im medizintechnischen Umfeld, in dem Werkstoffauswahl, reproduzierbare Fertigung und saubere Verarbeitung zusammenpassen müssen. Ein Anwendungsfall zeigt: ABS-Bauteile innerhalb eines hochpräzisen Mess- und Wägesystems werden mit technicoll® 9431 eco aus dem Hause RUDERER KLEBETECHNIK GmbH dauerhaft verbunden. Der pastöse 2-K-PUR-Klebstoff kombiniert hohe mechanische Festigkeit mit einer praxisgerechten Verarbeitung – ohne CMR-Einstufung und ohne erforderliche Diisocyanat-Schulung. Mit einem biobasierten Anteil von rund 50 Prozent berücksichtigt das Produkt zugleich den Wunsch nach einer verantwortungsbewussteren Materialauswahl.
Wenn Präzision im Inneren beginnt
In Mess-, Analyse- und Wägesystemen übernehmen Kunststoffe häufig tragende, positionierende oder schützende Funktionen. ABS ist dabei ein etablierter Werkstoff für Gehäuse- und Funktionsteile. Sollen solche Bauteile dauerhaft verbunden werden, muss die Klebstoffauswahl nicht nur zum Kunststoff, sondern ebenso zur Fugengeometrie, zum Fertigungsablauf und zu den späteren Beanspruchungen passen. Gerade bei kompakten Präzisionsgeräten wird die Klebefuge so zu einem wichtigen Bestandteil der konstruktiven Qualität.
Das Praxisbeispiel aus dem Kundenumfeld von RUDERER betrifft die Verklebung von ABS-Komponenten in einem medizintechnischen Präzisionsgerät. Hersteller, Gerätemodell, konkrete Bauteilfunktion und Prozessdetails bleiben zum Schutz des Kunden-Know-hows ungenannt. Der abstrahierte Anwendungsfall macht dennoch deutlich, worauf es ankommt: Die Komponenten müssen sich präzise fügen lassen, die Verarbeitung muss im vorgegebenen Zeitfenster beherrschbar sein und die ausgehärtete Verbindung muss die konstruktiven Anforderungen zuverlässig erfüllen.
Passend für ABS und planbar im Prozess
technicoll® 9431 eco ist für die Klebung und Reparatur von Metallen, Duromeren und zahlreichen thermoplastischen Kunststoffen ausgelegt – ausdrücklich auch für ABS. Seine pastöse, standfeste Konsistenz erleichtert den Auftrag an vertikalen Flächen und bei Klebfugen, in denen ein fließfähiger Klebstoff unerwünscht wäre. Das gute Spaltfüllvermögen unterstützt die Verarbeitung bei konstruktiv bedingten Toleranzen. Aufgrund der Vielzahl unterschiedlicher ABS-Typen, Oberflächen und Additivierungen bleiben anwendungsbezogene Haftungsversuche vor dem Serieneinsatz unverzichtbar.
Verarbeitet wird der Klebstoff im Volumenverhältnis 1:1 aus der Doppelkammerkartusche mit statischem Mischrohr. Die Topfzeit beträgt bei +25 °C rund zwölf Minuten. Bei +23 °C wird die Anfangsfestigkeit – abhängig von der Schichtstärke – nach etwa 50 bis 90 Minuten erreicht, die Endfestigkeit nach rund 24 Stunden. Das Reaktionsprodukt weist bei +23 °C eine Zugfestigkeit von 10 bis 15 N/mm² und eine Bruchdehnung von 30 bis 50 Prozent auf. Damit verbindet technicoll® 9431 eco mechanische Leistungsfähigkeit mit einem für industrielle Fertigungsprozesse gut planbaren Aushärteprofil.
Arbeitsschutz mitgedacht
Ein wesentlicher Vorteil liegt in der Formulierung ohne CMR-Einstufung. CMR steht für Stoffe, die als krebserzeugend, keimzellmutagen oder reproduktionstoxisch eingestuft sind. Nach den Produktinformationen weist technicoll® 9431 eco gegenüber üblichen 2-K-PUR-Klebstoffen eine geringere Gesundheitsgefährdung auf. Für seine Verarbeitung ist keine Diisocyanat-Schulung erforderlich. Das reduziert den organisatorischen Aufwand in der Fertigung und unterstützt Unternehmen dabei, technische Leistung und arbeitsschutzorientierte Beschaffung gemeinsam zu betrachten.
Die fehlende CMR-Einstufung ist dabei nicht mit einer generellen Gefahrlosigkeit gleichzusetzen. Maßgeblich bleiben das aktuelle Sicherheitsdatenblatt, die betriebliche Gefährdungsbeurteilung und die vorgesehenen Schutzmaßnahmen. Der biobasierte Anteil von rund 50 Prozent ergänzt das Profil um einen ressourcenbezogenen Aspekt, ohne die technische Eignungsprüfung für die konkrete Klebung zu ersetzen.
ISO-10993-Nachweise für weitergehende Anforderungen
Medizintechnik ist nicht gleich Medizintechnik: Eine geräteinterne Strukturklebung kann – abhängig von ihrer Einbausituation – andere Anforderungen stellen als eine Klebung, die im Rahmen der biologischen Bewertung eines Medizinprodukts berücksichtigt werden muss. Für ausgewählte Anwendungen mit entsprechendem Nachweisbedarf umfasst das Medizintechnik-Portfolio von RUDERER deshalb neben technicoll® 9431 eco auch Cyanacrylat-Klebstoffe von Vibra-TITE® (ehemalige Bezeichnung Cyberbond) mit Prüfungen beziehungsweise Zertifizierungen nach Teilen der ISO-10993-Reihe.
Vibra-TITE® 2610 verfügt über einen Nachweis nach ISO 10993-5 für In-vitro-Prüfungen auf Zytotoxizität und härtet auch auf unterschiedlichen Kunststoffen, Metallen und Elastomeren schnell aus. Der hochviskose Vibra-TITE® 1603 ist nach ISO 10993-5, ISO 10993-10 und ISO 10993-11 zertifiziert und eignet sich für hochfeste Verbindungen von Kunststoffen, Metallen und Elastomeren. Vibra-TITE® 2241 ist ebenfalls nach ISO 10993-5 geprüft; der schwarze, hochviskose und teilflexibilisierte Klebstoff ist besonders für dynamisch beanspruchte Metall-Gummi- und Metall-Kunststoff-Verbindungen ausgelegt.
Diese produktbezogenen Normnachweise sind eine wichtige Grundlage für die Vorauswahl, stellen jedoch keine pauschale Zulassung des fertigen Medizinprodukts dar. Die biologische Bewertung, das Risikomanagement und die Validierung müssen immer für das konkrete Endprodukt, seine Kontaktart und die vorgesehene Anwendung erfolgen.
Vom Werkstoff zur belastbaren Klebstofflösung
„Gerade in der Medizintechnik reicht es nicht, nur einen hohen Festigkeitswert zu betrachten. Werkstoff, Klebfugengeometrie, Fertigungsprozess, Arbeitsschutz und gegebenenfalls regulatorische Nachweise müssen gemeinsam bewertet werden“, erklärt Petra Ruderer, Geschäftsführerin der RUDERER KLEBETECHNIK GmbH. „Der abstrahierte Praxisfall zeigt, wie technicoll® 9431 eco eine anspruchsvolle ABS-Verklebung in einem Präzisionsgerät unterstützt. Wo zusätzliche biologische Prüfungen relevant sind, können wir gezielt Klebstoffe mit passenden ISO-10993-Nachweisen in die Auswahl einbeziehen.“
RUDERER begleitet Anwender von der Werkstoff- und Anforderungsanalyse über Testverklebungen bis zur Auslegung eines reproduzierbaren Klebprozesses. Im eigenen Technikum lassen sich unter anderem Haftung, Zugscherfestigkeit sowie Alterungs- und Klimawechselverhalten untersuchen. So entsteht aus einem Produkt keine Standardantwort, sondern eine anwendungsbezogene Verbindungslösung – für medizintechnische Messsysteme ebenso wie für Gerätebau, Kunststofftechnik und weitere industrielle Präzisionsanwendungen.
Weitere Informationen unter www.ruderer.de und www.technicoll.de.
technicoll® 9431 eco sowie die genannten Vibra-TITE®-Produkte sind im Onlineshop www.ottozeus.com erhältlich.
PM – Kleben in medizintechnischen Messsystemen mit technicoll® 9431 eco
Bild – Kleben in medizintechnischen Messsystemen mit technicoll® 9431 eco
Bei Fragen stehen wir Ihnen jederzeit zur Verfügung.